法人のお客様
株式会社ニコン|Japan
法人のお客様
公開日:2026年9月17日/最終更新日:2026年9月17日
監修:株式会社ニコン アドバンストマニュファクチャリング事業部
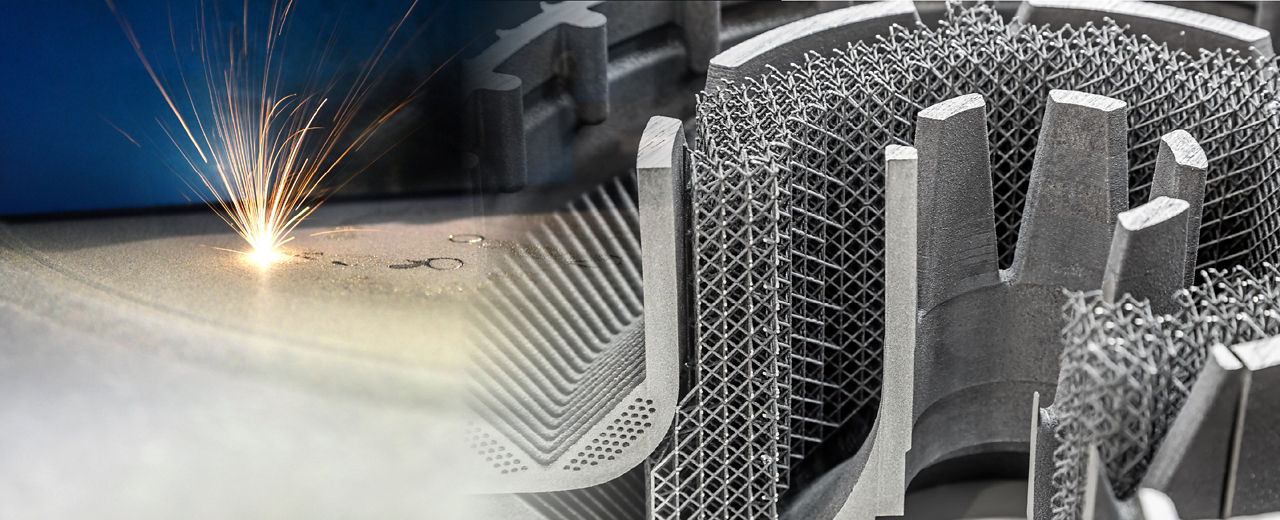
金属3Dプリンターは、金属粉体や金属ワイヤーを溶融・凝固させながら積層し、3D CADデータから直接、金属部品を造形する装置です。切削加工では実現できない複雑形状の一体造形や、摩耗した部品・金型の補修に活用され、航空宇宙・エネルギー・医療・自動車・半導体など幅広い分野で導入が進んでいます。
一方で、「造形方式が多く、どれを選べばよいかわからない」「装置価格や設置環境のハードルが読めない」「造形した部品を実部品として使えるのか判断できない」といった声も多く聞かれます。金属3Dプリンターは、目的と材料が決まって初めて適切な方式・機種が絞り込める設備であり、検討の順序を誤ると投資が回収できません。
本記事では、以下の内容をわかりやすく解説します。
これから金属3Dプリンターの導入を検討される方が、自社の用途に合った1台を判断できるようになることを目指した内容です。
まずは金属3Dプリンターの基本となる仕組みと、樹脂3Dプリンターや従来の金属加工法との違いを整理します。「何が違うから、何ができるのか」を押さえておくことが、導入検討の出発点になります。
3D CADデータを薄い層にスライスし、レーザーや電子ビームなどの熱源で金属粉体・金属ワイヤーを溶融させ、1層ずつ積み重ねて立体形状をつくる装置です。材料を足しながら形をつくることから、金属積層造形(メタルAM:Additive Manufacturing)とも呼ばれます。JIS規格では「付加製造(AM)」という用語が用いられています※1。
樹脂3Dプリンターとの最大の違いは、金属を溶融させる高出力の熱源と、不活性ガス供給・粉体回収などの付帯設備が必要になる点です。装置価格と設置環境のハードルは大きく上がりますが、造形物の強度・耐熱性は比較にならず、実部品としてそのまま使用できます。
切削加工が材料を削り出す「除去加工」、鋳造や鍛造が金型を用いて成形する工法であるのに対し、金属3Dプリンターは材料を積み重ねながら造形する「付加加工(アディティブマニュファクチャリング)」です。金型が不要なため、設計変更や試作の繰り返しにも柔軟に対応でき、少量多品種生産に適しています。また、軽量化や部品統合につながる複雑形状を実現できることから、自動車、航空宇宙、産業機器など幅広い分野で活用が拡大しています。製品開発のリードタイム短縮と高付加価値なものづくりを支える製造技術として注目されています。
金属3Dプリンターは、設計の自由度向上や生産の柔軟化を実現する技術として、さまざまな産業分野で導入が進み、特に航空宇宙分野や医療分野では、軽量化や高機能化、個別要件に対応した部品製造へのニーズが高まっています。また、製造業全般においては、補修部品の内製化や安定した部品供給体制の構築に向けた取り組みが進められており、金属3Dプリンターは製造現場の課題解決を支える重要なソリューションとして位置づけられています。近年は造形品質や生産性の向上により、試作開発だけでなく最終製品の製造や補修用途にも活用範囲が拡大し、ものづくりの効率化と高付加価値化を支える製造技術として、金属3Dプリンターは幅広い分野で注目を集めています。
国内でも、経済産業省主導のプロジェクトとして2013年から技術研究組合次世代3D積層造形技術総合開発機構(TRAFAM)が国産装置の開発を推進してきました※9。NEDO技術戦略研究センターは、2030年の金属積層造形市場を装置6,500億円・造形品2兆円と予測しており※10、産業基盤技術として位置づけられています。
金属3Dプリンターで何ができるかは、扱える材料によって決まります。ここでは代表的な5種類の材料の特性と用途、そして材料を選定する際の判断軸を解説します。使用したい材料が決まると、選ぶべき造形方式と機種は大きく絞り込めます。
SUS316LやSUS630が代表的で、耐食性と強度のバランスに優れ、材料価格も比較的手頃です。造形実績が豊富なため、試作・治具・一般産業部品まで幅広く用いられ、最初に検討されることの多い材料です。
Ti-6Al-4Vに代表される軽量・高強度・高耐食の材料で、生体適合性にも優れます。航空宇宙部品や医療用インプラントなどで採用され、切削加工が難しい難削材であることから、積層造形の利点が特に生きる材料です。
AlSi10Mgなどが使われ、軽量かつ熱伝導性に優れます。自動車部品の軽量化や、複雑な内部流路を持つ熱交換器・放熱部品との相性が良い材料です。
高温環境での強度と耐酸化性に優れ、ガスタービンやエンジンの高温部品に用いられます。難削材であるため、新規造形と補修の双方で金属3Dプリンターの活用価値が高い材料です。
高い電気伝導性・熱伝導性を持ち、熱交換器や電極、モーター部品などに使われます。金属3Dプリンターを用いることで、複雑な内部冷却水路などを一体造形でき、熱管理性能を飛躍的に向上させることが可能です。
マルエージング鋼やハイス鋼などの工具鋼は金型用途、コバルトクロム合金は歯科・医療用途で使われます。対応材料と造形パラメータは装置メーカーごとに異なるため、事前確認が欠かせません。
求める強度・耐熱性・耐食性に加え、金属粉体の入手性と価格、造形パラメータの実績、熱処理を含む後処理条件までを含めて判断します。同じ材料名でも装置や粉体ロットで特性が変わるため、テスト造形による検証が重要です。
金属3Dプリンターは、熱源と材料の供給方法によって大きく4つの方式に分かれ、それぞれ得意な形状・サイズ・用途が異なります。装置選定で最初に決めるべきポイントであるため、各方式の特徴と使い分けを押さえておきましょう。
なお、付加製造(AM)のプロセス分類はJIS B 9441:2020「付加製造(AM)-用語及び基本的概念」(対応国際規格:ISO/ASTM 52900)で7方式が定義されており、本記事で扱う「粉末床溶融結合(Powder Bed Fusion)」「指向性エネルギー堆積(Directed Energy Deposition)」「結合剤噴射(Binder Jetting)」「材料押出(Material Extrusion)」は、いずれもこの規格上の正式名称です※1 ※2。
規格上は「熱エネルギーを使用して粉末床を選択的に溶融凝固する付加製造プロセス」と定義されます※1。造形テーブルに薄く敷き詰めた金属粉体(パウダーベッド)に熱源を照射し、必要な部分だけを溶融・凝固させて積層する方式で、微細形状と高い寸法精度を得やすく、産業用金属3Dプリンターの主流となっています。
L-PBFはレーザーを熱源として造形を行う方式で、高い寸法精度や良好な表面品質、豊富な材料対応力を備えていることが特長です。また、装置によってはプレヒート(予熱)機能を利用でき、造形品質の安定化にも活用されています。EB-PBFは電子ビームを熱源とし、高真空中で造形を行うため酸化を抑えやすく、低酸素が求められる材料や大型部品に適しています。さらに、電子ビームの高出力・高速スキャンによる高い造形スループットも特長です。微細な形状や表面品質を重視する用途ではL-PBF、大型部品や低酸素環境、高い生産性を重視する用途ではEB-PBFが有力な選択肢となります。
DED(Directed Energy Deposition)は、集束させた熱エネルギーを利用して材料を溶融・結合しながら堆積する金属積層造形プロセスです※1。ニコンの金属3Dプリンターが採用するLMD(Laser Metal Deposition)方式では、レーザーで形成した溶融池へ金属粉体を供給しながら造形を行います。この方式は、DED方式の中でもより精細な造形表現を可能にし、またゼロからの造形だけでなく既存部品への付加加工にも対応できることが特長です。摩耗・破損部の補修や機能追加、大型部品への部分造形などに活用されており、金属造形の適用範囲を広げる技術として注目されています。
「液状の結合剤を選択的に供給して、粉体材料を結合する」プロセスです※1。造形後に脱脂・焼結を行って金属化します。造形時に熱源を使わないため高速かつ残留応力が生じにくい一方、焼結時の収縮を見込んだ設計が求められます。
規格上は「材料押出」に分類され、ノズルから材料を押し出して選択的に供給します※1。金属粉体を樹脂で固めたフィラメントを溶融押出して造形し、脱脂・焼結によって金属化します。装置価格と設置ハードルが低く、金属粉体を直接扱わないため、治具や試作から金属AMを始めたい場合に選ばれます。
金属3Dプリンターの価値は「従来工法ではつくれなかったものがつくれる」ことと、「つくるまでの時間とコストを短縮できる」ことの2点に集約されます。ここでは、実際の導入目的として挙げられることの多い5つのメリットを解説します。
内部に3次元の流路や格子構造(ラティス)を持つ形状も、分割・接合なしに一体で造形できます。切削工具が届かない内部形状を実現できることが、金属3Dプリンター最大の利点です。
応力のかかる部分にのみ材料を配置する設計が可能で、強度を保ったまま軽量化できます。代表例がGEの航空機エンジン「LEAP」用燃料ノズルで、従来20点の部品を溶接していた構造を1部品に統合し、25%の軽量化と5倍の耐久性を実現しました※5。部品統合は、組立工数と接合部に起因する信頼性リスクの削減にも直結します。
金型製作が不要なため、3Dデータの修正だけで形状を変更でき、試作のリードタイムを大幅に短縮できます。多品種少量の部品や、生産終了品の供給にも適しています。
DED方式であれば、摩耗したタービンブレードや金型の欠損部に金属を肉盛りして再生できます。新規製作に比べて短納期・低コストで対応でき、高価な部品の長寿命化につながります。
DfAM(Design for Additive Manufacturing)は、積層造形の特性を前提に形状を最適化する設計手法です。従来工法の制約から離れて設計することで、部品性能と生産性を同時に高められます。
金属3Dプリンターによるものづくりは、設計から造形、後処理、検査までの一連の工程で成り立っています。全体像を把握しておくと、必要な設備や工数、リードタイムを正しく見積もれるようになります。
3D CADで形状を設計し、積層造形の特性に合わせて肉厚やオーバーハング角度、ラティス構造などを最適化します。ここでの作り込みが後工程の負荷を大きく左右します。
造形方向とサポート材の配置を決定します。サポートは変形を抑える土台である一方、除去工数と材料ロスにつながるため、必要最小限になるよう検討します。
レーザー出力や走査速度、積層ピッチ、酸素濃度などのパラメータを管理しながら造形します。条件が造形物の密度と機械特性に直結するため、記録を残すことが品質保証につながります。
造形終了後、造形物の周囲や内部に残った未溶融粉体を回収します。回収した粉体は、スパッタや流動性を失った粒子を除くために篩分けを行ったうえで再利用しますが、酸素の混入による表面酸化が特性劣化の要因となるため、湿度管理下での保管とリサイクル回数の記録が必要です※13 ※14。
残留応力を除去する熱処理を行い、変形や割れを防ぎます。航空宇宙などで高い信頼性が求められる部品では、内部空孔を潰すHIP(熱間等方圧加圧)処理を追加する場合があります(全ての部品に必須ではありません)。
サポート材を除去し、嵌合部やシール面など精度が必要な箇所は切削で仕上げます。表面粗さの要求に応じて研磨やブラスト処理を行います。
X線CTで内部の空孔や未溶融部を非破壊で確認し、寸法測定によって設計値との差を検証します。造形後の検査までを設計に織り込むことで、実部品としての採用が可能になります。
金属AM×非破壊検査のソリューションは こちら
金属3Dプリンターは、装置を購入すればすぐに部品がつくれる設備ではありません。導入後に想定外の負担とならないよう、コスト・安全・設備・後処理・品質の5つの観点であらかじめ検討しておくべき点を整理します。
産業用の金属3Dプリンターは3,000万円〜数億円程度が目安とされ、ハイエンド機では1億円を超えることも珍しくありません。一方、金属フィラメントを使うMEX方式やバインダージェット方式には、30〜100万円前後から導入できる機種もあります※19 ※20。加えて金属粉体の材料費、不活性ガス、電力、保守費といったランニングコストや、設置工事・付帯設備の費用も見込む必要があります(※価格は2026年8月時点の一般的な目安です)。
微細な金属粉体は粉じん爆発や健康被害のリスクを伴います。アルミニウム粉やマグネシウム粉は消防法上の第2類危険物(可燃性固体)に該当し※4、金属による火災・爆発災害の約半数はアルミニウムが関与するとされる一方、近年はチタンなどによる事故事例も増加しています※3。防じん・静電気対策と適切な保管・回収の運用ルール、造形中に発生するヒュームを処理する排気設備が不可欠です。
電源容量、不活性ガス(アルゴン・窒素)の供給、排気・集じん設備、粉体を扱うための区画など、装置本体以外の投資が発生します。設置スペースと床荷重の確認も導入前に必須です。
造形しただけでは完成品になりません。サポート材の除去、応力除去熱処理、切削・研磨といった後処理が必要で、これらの工数がリードタイムとコストの大半を占めるケースもあります。
溶融と凝固を繰り返すため、残留応力による反りや変形が生じます。造形方向やサポート配置、熱処理条件の作り込みが、要求寸法精度や強度を安定して満たすうえで重要になります。
造形条件によっては内部に空孔や未溶融部が生じることがあります。特に表面近傍の欠陥は疲労寿命への影響が大きいことが報告されており※14、実部品として使用する場合は、X線CTなどの非破壊検査と造形パラメータの記録・管理を組み合わせた品質保証の仕組みが不可欠です。
金属3Dプリンターは、少量・高付加価値・複雑形状という条件が揃う分野から実用化が進んできました。自社での活用イメージを具体化するために、代表的な6つの分野の事例を紹介します。
前述のGE製LEAPエンジン用燃料ノズルのように、複数部品を一体化した軽量部品の製造に活用されています※5。難削材であるニッケル基合金・チタン合金の加工手段としても有効です。
形状検証用の試作部品や、モータースポーツ・少量生産車向けの機能部品に用いられます。軽量化を狙った冷却流路一体部品なども実用化されています。
患者のCTデータをもとにした人工関節や骨補填材など、一人ひとりに合わせた形状の造形に適します。国内では帝人ナカシマメディカルが2017年、金属3Dプリンターを活用したオーダーメード人工股関節で承認を取得しています※8。ラティス構造により骨の癒合を促す設計も可能です。
切削では加工できない3次元の冷却水管(コンフォーマルクーリング)を金型内部に造形することで、冷却時間を約50%短縮した事例や、反りを49%、成形サイクルを25%低減した事例が報告されています※6 ※7。摩耗した金型への肉盛り補修にも活用されています。
少量しか必要のない治具や保守部品を必要なときに造形でき、在庫と調達リードタイムを削減できます。生産終了部品の再供給手段としても有効です。
複雑な流路を持つ温調部品や、熱伝導性を活かした銅部品、発電設備のタービン部品の補修など、高付加価値かつ少量の部品で導入が進んでいます。
金属3Dプリンターの選定は、「用途 → 材料 → 造形方式 → 機種」の順で絞り込むのが基本です。カタログスペックの比較から入ると判断を誤りやすいため、以下の7つの観点で自社要件を整理してから機種を比較しましょう。
まず用途を明確にします。微細形状の試作・量産ならL-PBF、既存部品の補修や大型部品への付加ならDED、低コストで始めるならMEXというように、用途によって適する方式が異なります。
造形したい部品の最大寸法が造形エリアに収まるかを確認します。あわせて、後加工でどこまで仕上げるかを前提に、必要な寸法精度と表面粗さを整理しておきます。
使いたい材料の造形パラメータが確立されているか、粉体を安定調達できるかを確認します。複数材料を扱う場合は、材料切り替えのしやすさも比較ポイントになります。
量産を見据えるなら、レーザー本数や造形速度に加え、粉体の自動リサイクル機構、プロセスガスフィルター、加工パス生成の自動化など、稼働率と工数を左右する機能を確認します。
電源容量、不活性ガス供給、排気・集じん、粉体取り扱い区画など、自社の設備要件を満たせるかを事前に検証します。設置後の運用ルールづくりも含めて計画します。
造形パラメータのモニタリング機能や、造形後のX線CT検査・寸法測定まで一貫して相談できるかを確認します。実部品として使うほど、この体制の有無が重要になります。
造形ノウハウの提供や立ち上げ支援、テスト造形・デモの可否を比較します。自社部品で試作を行い、実現性とコストを検証してから導入判断するのが確実です。
ニコンは、大型・量産向けのL-PBF方式から、補修に強いDED方式、さらにレーザー加工の技術を応用した除去加工機までをラインアップしています。半導体露光装置で培った光利用技術と精密制御技術を基盤に、造形から補修・計測までを一貫してご提案できることが特長です。
Nikon SLM Solutionsは金属3Dプリンターの方式の中でL-PBF(Laser Powder Bed Fusion)タイプの金属3Dプリンターを生産しているニコングループ会社の製品群です。航空・宇宙・自動車関連などの大型パーツを造形できるモデルから、フレキシブルに材料を切り替えられるモデル、粉体の自動リサイクル機構を備えた量産対応モデルまで、幅広いラインナップを揃えています。※16
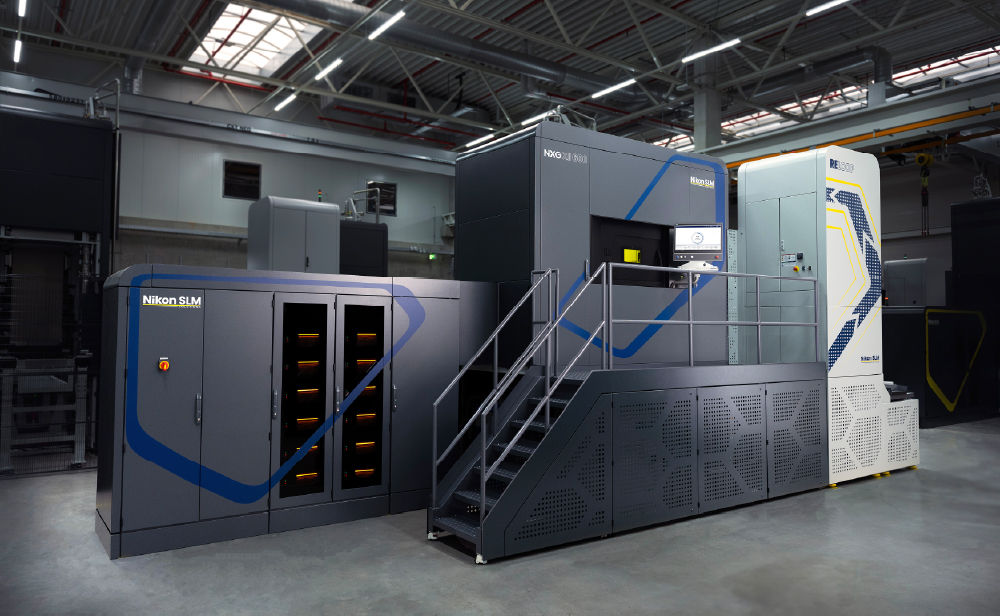
12基の1,000Wレーザーを搭載し、業界でもトップクラスの高速造形が可能。大型金属部品を高精度で一括造形が可能な大型モデルです。粉体の自動循環、直接投入の方式を選択可能。デパウダーの装置を含めたAM生産のトータルソリューションを提供します。※17
造形サイズ:600 × 600 × 600 mm
搭載レーザー:12 × 1,000W
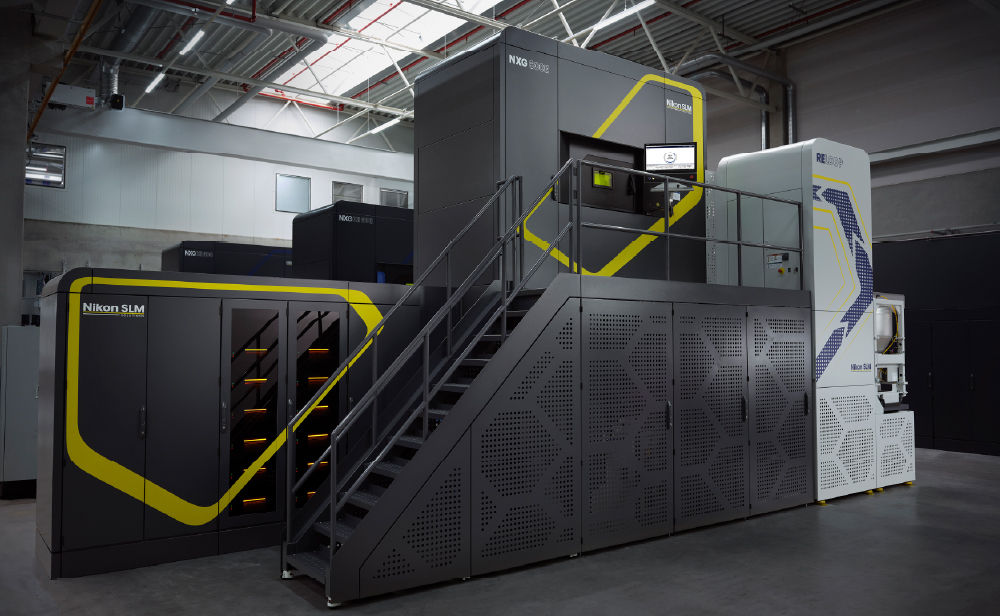
12基の1,000Wレーザーを搭載し、1.5mの高さの造形が可能な、業界最大クラスの造形サイズ。粉体の自動循環を前提とした業界でもトップクラスの高速造形、連続生産が可能なモデルです。※17
造形サイズ:600 × 600 × 1,500 mm
搭載レーザー:12 × 1,000W
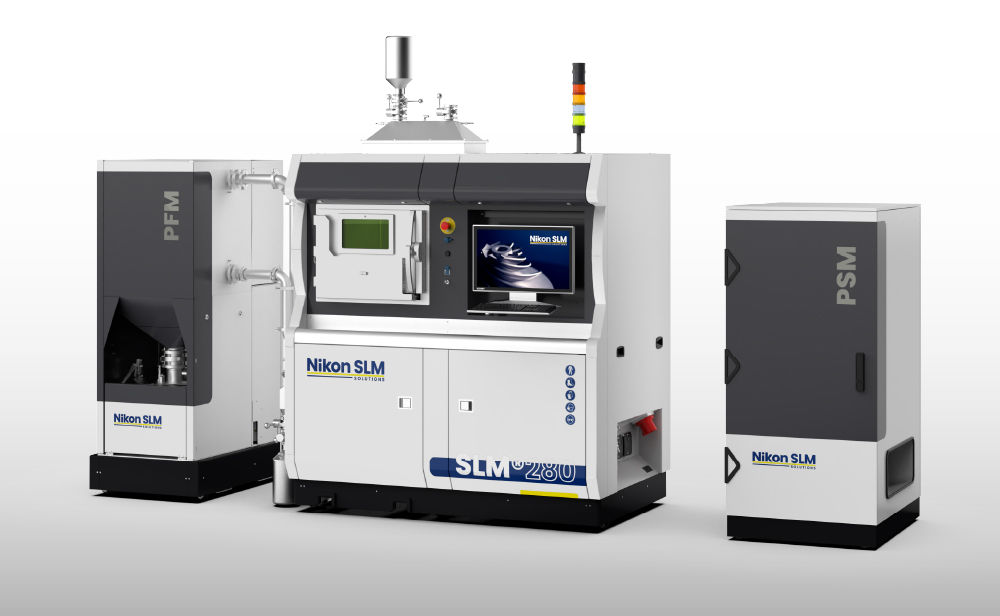
初めて金属3Dプリンターを導入される方におすすめの、柔軟性に富んだエントリーモデルです。材料特性の評価や試作などに適したコストパフォーマンスの高い装置で、幅広いニーズにお応えします。ご用途に合わせてレーザー本数の選択が可能です。
造形サイズ:280 × 280 × 365 mm
搭載レーザー:1 or 2 × 700W
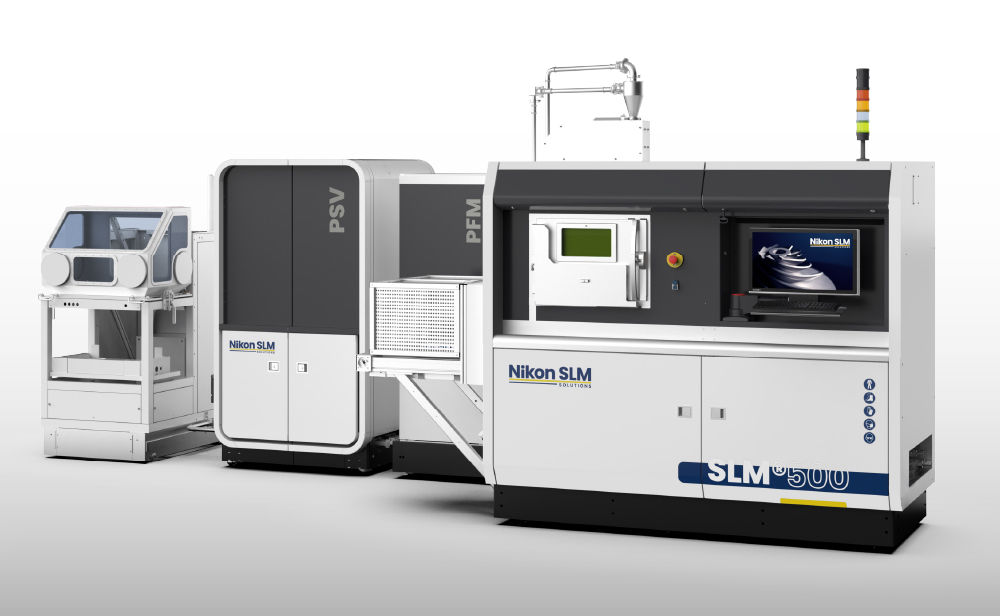
自動粉体リサイクル機構と高性能プロセスガスフィルターにより、稼働効率を向上させたモデルです。小型から中型金属部品の量産に適しており、長時間の安定稼働と高い生産性を実現します。
造形サイズ: 280 × 280 × 365 mm
搭載レーザー: 2 × 700W
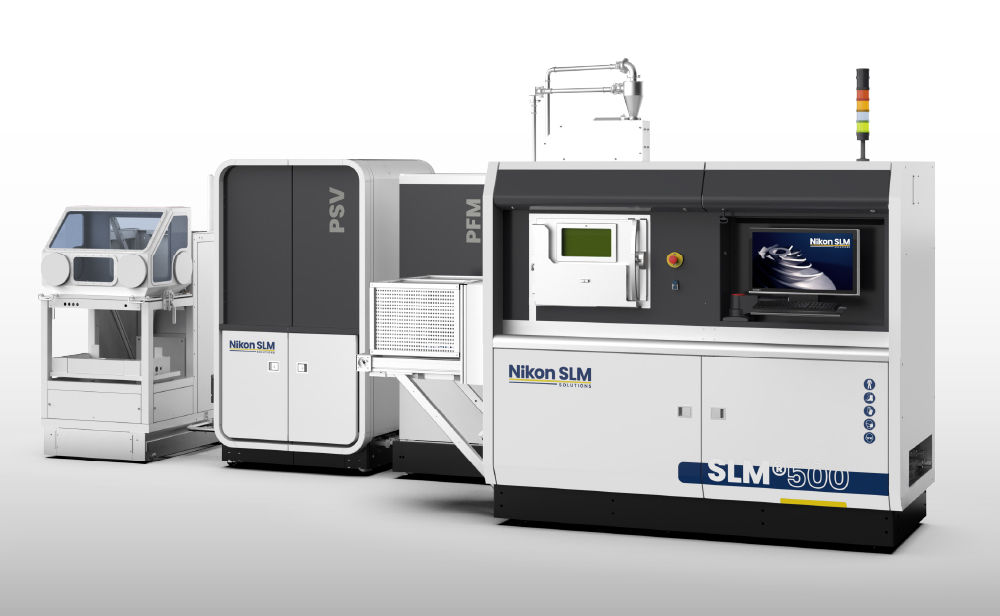
造形エリアをSLM®280の2倍に拡大し、 4基の700Wレーザーを搭載した量産モデルです。交換式ビルドシリンダーと独立型粉体除去装置により、ダウンタイムを最小限に抑え、連続造形を実現します。全工程を不活性ガス環境下で行うことで、高い部品品質と安定した量産プロセスを保証します。
造形サイズ:280 × 500 × 365 mm
搭載レーザー:4 × 700W
Lasermeisterシリーズは半導体露光装置で培った光計測、精密制御を応用し、レーザーによるさまざまな加工を高精度で行うことができるニコン独自のレーザー加工機です。※18
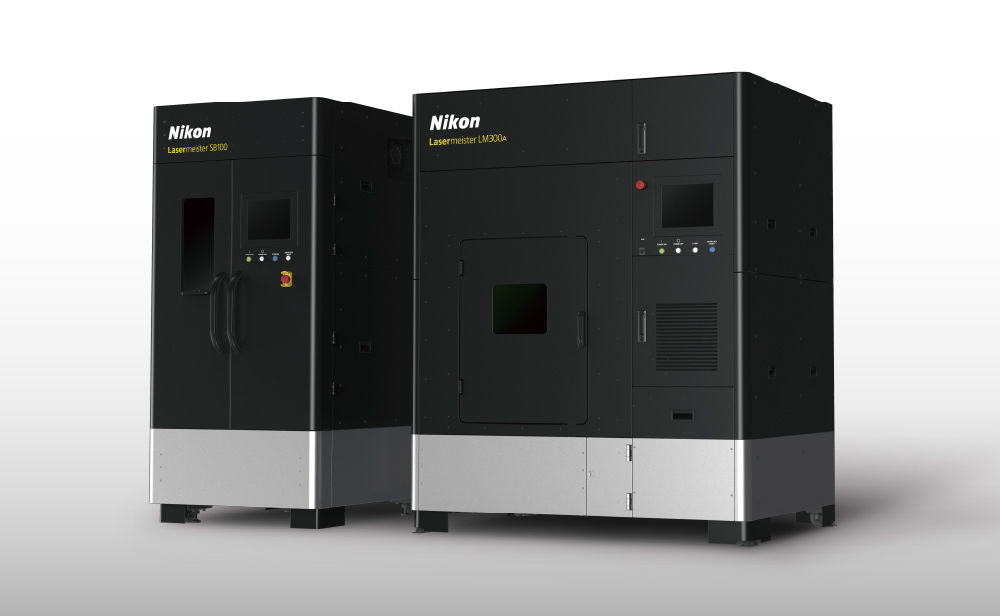
金属アディティブマニュファクチャリング装置(金属3Dプリンター)「Lasermeister LM300A」と3Dスキャナー「Lasermeister SB100」は、特に補修アプリケーション向けの革命的なソリューションを提供します※18。SB100は「ワンクリックでワークの自動スキャンおよび加工パスデータの自動生成が可能」で、損傷・摩耗箇所に応じた個別形状の補修に対応。補修プロセスにおける溶接工程の作業時間を最大65%削減できます(当社試算)※15。
タービンブレードの補修では、XY軸方向+0mm〜+0.5mm、Z軸方向+0.5mm~+1.5mmの高精度な加工に対応。対応材料はニッケル基合金(Ni625、Ni718)、ステンレス鋼(SUS316L)、ハイス鋼(SKH51)、チタン合金(Ti-6Al-4V)です。LM300Aの最大加工寸法はX297mm×Y210mm×Z400mm、SB100の最大スキャンサイズはΦ330mm×H450mmとなっています※15。
ニコンは、長年にわたり培ってきた光利用技術と精密技術を基盤に、金属アディティブマニュファクチャリングのさらなる可能性を追求しています。その中核を担うNikon SLM Solutionsは、ドイツで生まれた金属3Dプリンターのリーディングブランドです。高い品質と生産性が求められる航空宇宙分野や防衛産業をはじめ、世界の先進的な製造現場で活用されており、大型・高精度な金属部品の製造を支えています。さらに、金属3Dプリンターによる造形だけでなく、X線CTによる非破壊検査・内部品質評価、造形条件の最適化、デジタルデータを活用した品質管理までを一貫して支援できることもニコンの大きな特長です。造形と検査を連携させることで、開発期間の短縮や品質向上に貢献し、製造業における新たな価値創出を支えています。
最後に、金属3Dプリンターの導入検討時によくいただくご質問にお答えします。
ほぼ同義で使われます。装置を指す場合は「金属3Dプリンター」、材料を付加して造形する技術・工法を指す場合は「金属積層造形(メタルAM)」と呼び分けられることが一般的です。JIS B 9441:2020では「付加製造(AM)」が正式用語とされています※1。
造形方式によって特性は大きく異なります。L-PBFの場合、造形順や造形パスを適切にコントロールすることで、引張強さなどの静的強度は鋳造材と同等の水準が得られます。さらにHIP(熱間等方圧加圧)などの熱処理を行えば、残留応力の緩和と強度の向上も可能です。ただし実際にはHIP処理を行わないケースが多いため、一般に鍛造材ほどの強度は得られません。なお、バインダージェット方式やMEX方式のように造形後に焼結を行う方式では、強度が鋳造材を下回る場合があります。また疲労特性は、内部の未溶融欠陥や表面粗さの影響を強く受け、造形方向による異方性も生じます。特に表面近傍の欠陥は疲労寿命への影響が大きいことが報告されており※13 ※14、実部品に適用する際は、HIP処理や表面仕上げを含めた条件出しと、実機での特性評価が不可欠です。
可能です。マルチレーザー機や粉体の自動リサイクル機構を備えた機種では、中小型部品の量産にも対応します。一般に生産数量が増えるほど従来工法が有利になりますが、損益分岐点は部品形状・材料・後処理量によって大きく変動するため、個別の試算が必要です。また、造形エリア内に複数の部品を配置し、1回のバッチでまとめて造形できるため、1個あたりの造形コストと造形時間を抑えられます。
金属粉体を扱う方式では、粉じん爆発対策や排気設備といった安全要件があり※3 ※4、個人での導入は現実的ではありません。少量であれば、受託造形サービスの利用や、装置メーカーのテスト造形を活用する方法が適しています。
ステンレスや工具鋼、ニッケル基合金、チタン合金、アルミニウム合金、銅合金など多くの材料に対応します。ただし対応材料は装置ごとに異なるため、使用したい材料の造形実績を必ず確認してください。
形状と造形高さ、レーザー本数によって大きく変わり、小型部品で数時間、大型部品では数十時間を要することもあります。いずれも目安であり、実際は形状と造形条件により大きく変動します。後処理・検査の時間も含めてリードタイムを見積もることが重要です。
DED方式であれば、摩耗・欠損した箇所に金属を肉盛りして補修できます。3Dスキャナーと連携する装置なら、実物の形状を計測して補修用の加工パスを自動生成でき、熟練技能に依存しない補修が可能です※15 ※18。また、補修する面を上向きにして造形し、表面を平滑化することで、PBF方式を補修に活用している事例もあります。
金属3Dプリンターは、複雑形状の一体造形、軽量化、短納期の試作、そして部品や金型の補修といった価値をもたらす一方、導入コストや安全対策、後処理工程といった実務上の検討事項も伴います。まずは用途と材料を明確にし、そこから適した造形方式と機種を絞り込むことが、投資対効果を最大化する近道です。
ニコンでは、L-PBF方式のNXG/SLM®シリーズから、DED方式による補修ソリューション、除去加工、計測までを一貫してご提案しています。実機による造形の検証をご希望の場合もご相談いただけますので、導入をご検討の際はお気軽にお問い合わせください。
株式会社ニコン
アドバンストマニュファクチャリング事業部
ニコンの次世代技術を活用した各種ソリューションでお客様のものづくりをサポートします。
下記のお問い合わせフォームよりお気軽にお問い合わせください。
参考文献・出典(最終確認日:2026年8月25日)
【免責事項】本記事に記載の価格・仕様・市場予測は2026年8月時点の情報であり、変更される場合があります。製品の最新情報は各製品ページをご確認ください。ニコン製品に関する数値のうち「当社試算」と記載のあるものは、当社の測定条件に基づく参考値です。